做标签印刷的都知道,客户最怕的就是"这批和上次颜色不一样"。同一款产品,第一批印得好好的,第二批偏红了;或者打样确认的时候客户点头了,量产出来却说"感觉不对"。色彩管理说起来是技术体系,落到车间里其实是一堆细节的执行。今天聊聊我们从打样到量产,是怎么尽量把色差控制在可接受范围内的。
一、印前阶段:标准文件是第一步
很多色差问题根源在文件。客户发来的设计稿,有的用RGB模式,有的CMYK但没嵌入ICC配置文件,还有的直接给了个JPG。我们印前处理的第一条规矩:所有来稿统一转CMYK,嵌入Fogra39或Japan Color 2001 Coated的ICC。
数码打样必须跟对色标准。我们车间用的是GMG数码打样系统,每个月用分光光度计校准一次。打样纸和实际印刷用纸尽量保持一致,铜版纸订单用铜版纸打样,合成纸订单用合成纸打样。别为了省几块钱打样费,用通用纸应付,量产的时候色差全暴露。
二、印刷阶段:标准化作业比"老师傅手感"更靠谱
以前靠老师傅"看墨调色",经验是宝贵,但人总有状态不好的时候。我们现在推行"标准密度+标准色相"双控。每单开机前,机长按照工艺卡上的密度值调墨,而不是凭眼睛看。
以我们常用的四色标签为例,青墨密度控制在1.35到1.45,品红1.45到1.55,黄1.10到1.20,黑1.80到1.90。这个范围是我们根据设备特性、纸张特性和客户容忍度反复试出来的。不同厂家、不同机型,这个值会不一样,但一旦定下来就不要随意改。
另外,车间温湿度对颜色影响不小。冬天干燥,纸张含水量低,同样的墨量颜色会偏深;夏天潮湿,颜色偏浅。我们车间装了恒温恒湿设备,目标温度23度正负2度,湿度55%到65%。投了这笔钱之后,客户投诉色差的比例从3%降到了0.5%以下。
三、检测阶段:用数据说话
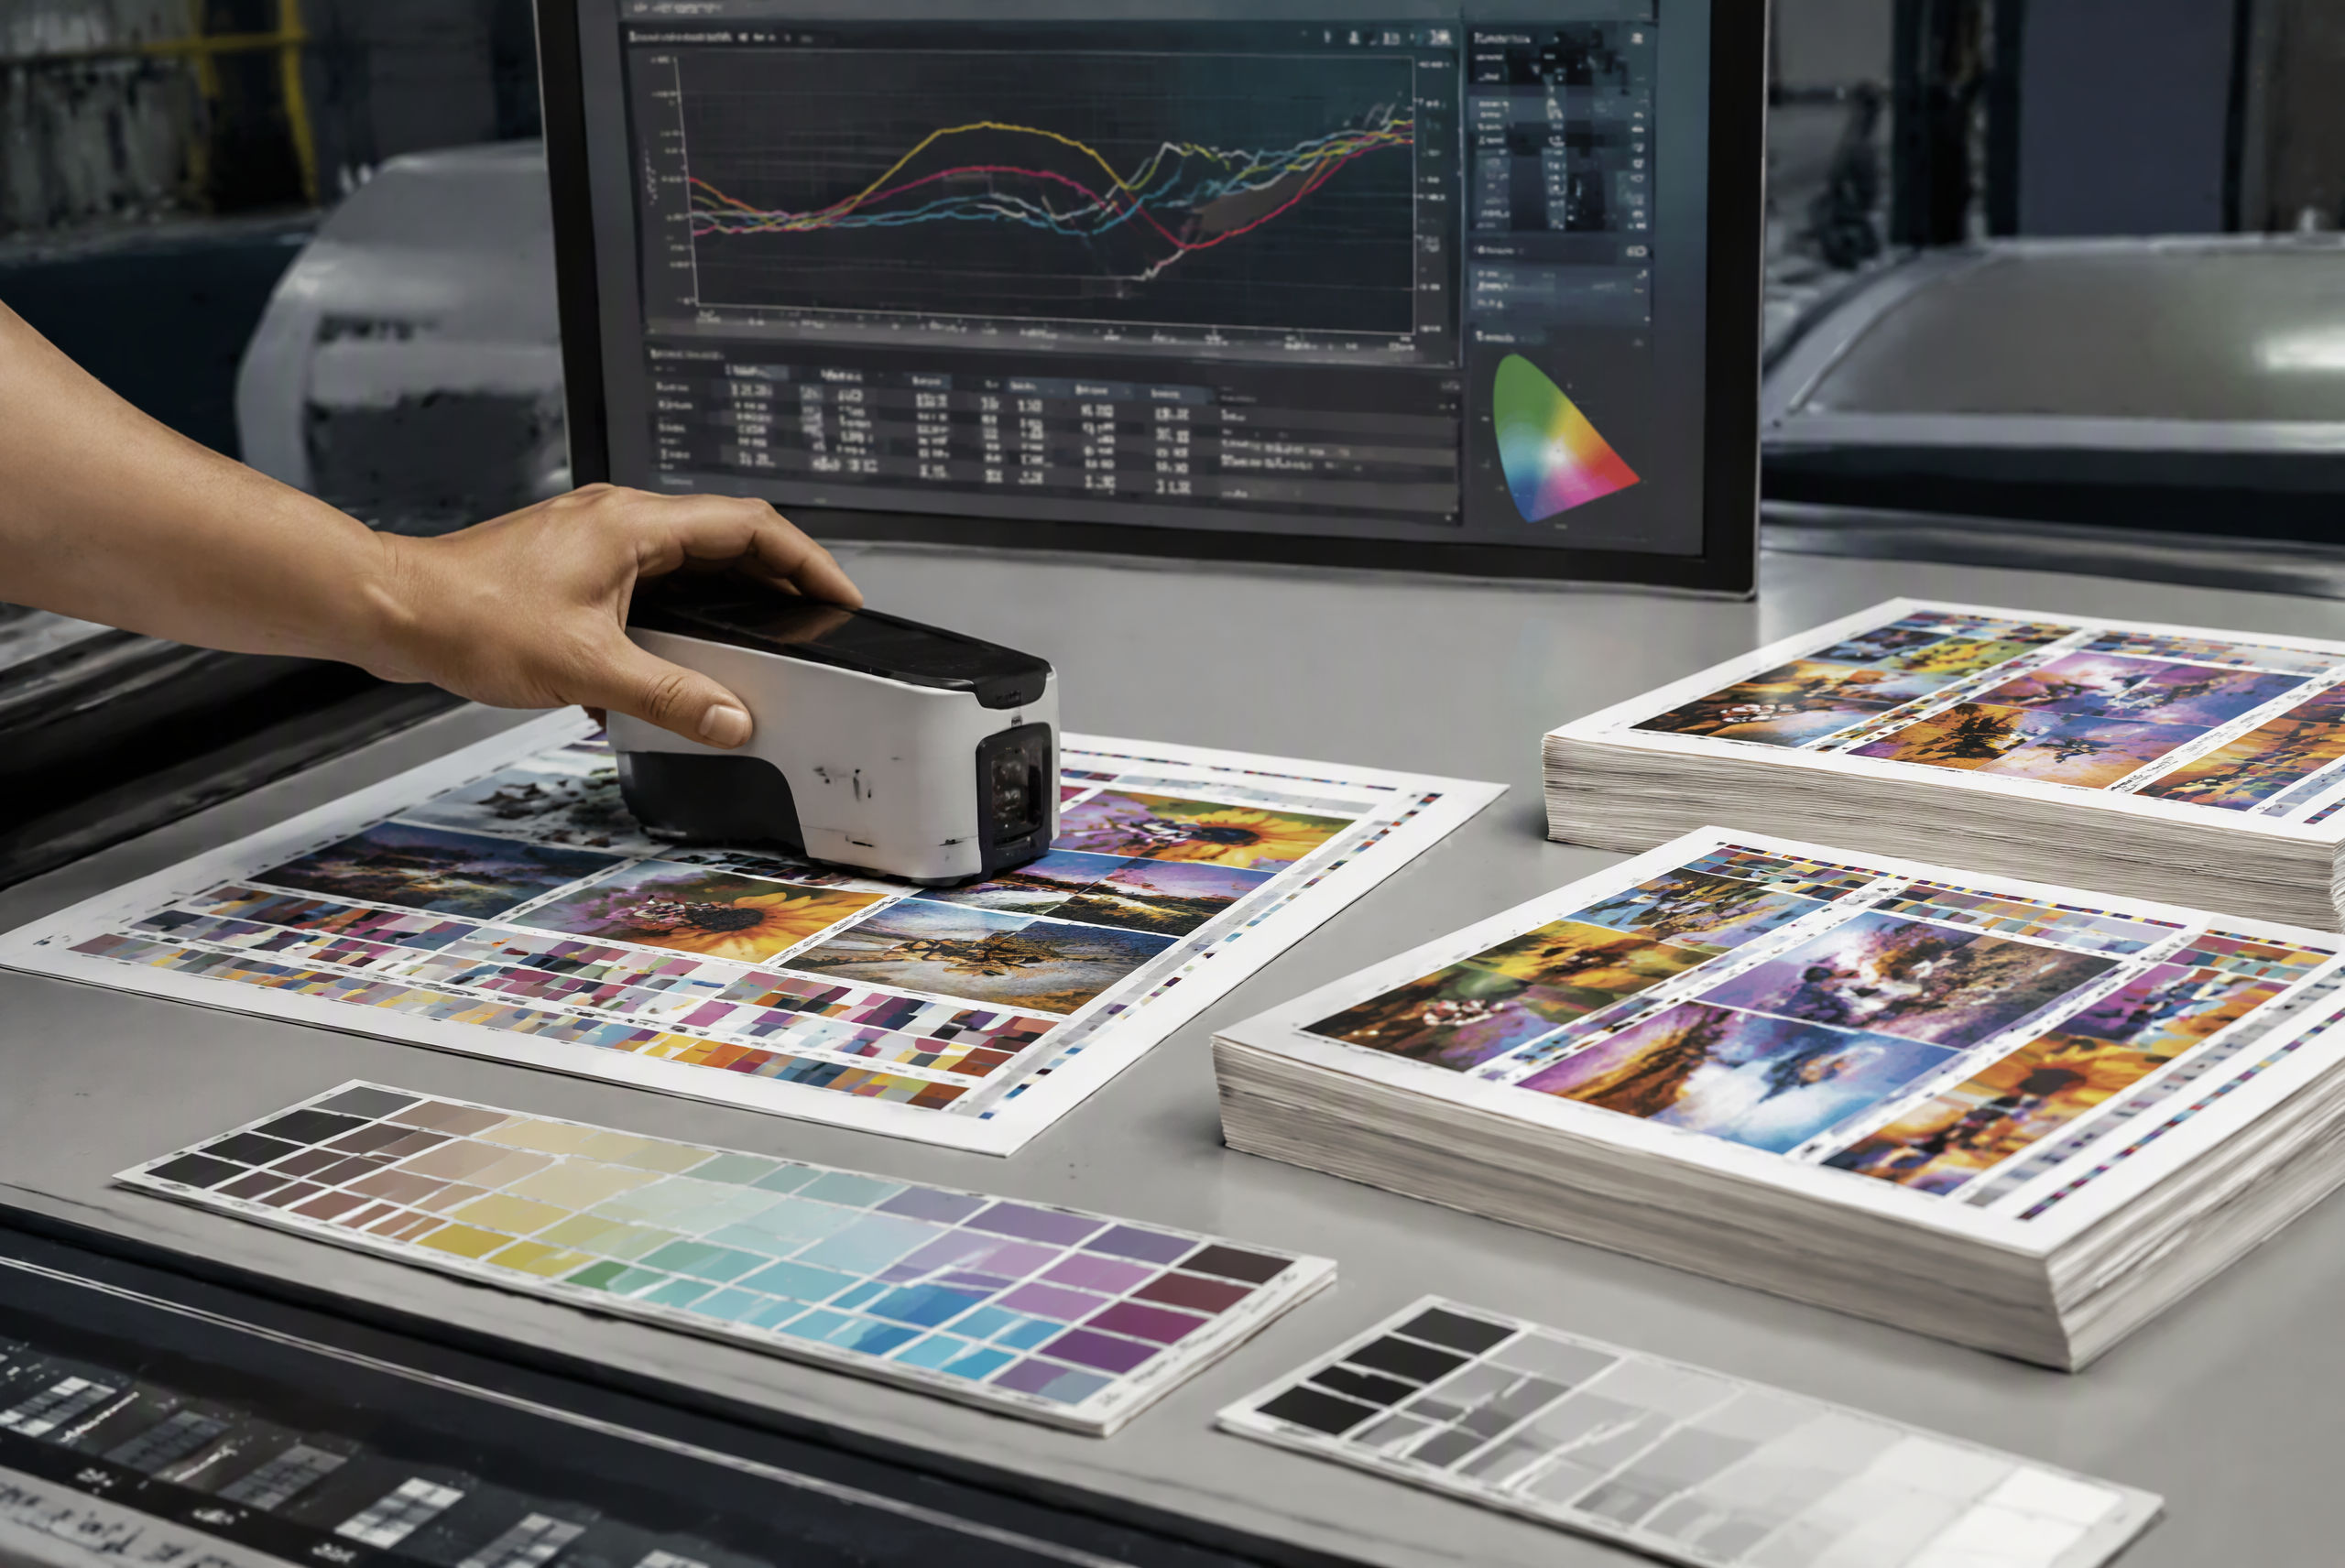
量产过程中每2000张抽一张测色。用分光密度仪测CMYK的Lab值,跟打样标准对比,Delta E控制在2.0以内。超过2.0就要停机排查,是墨量变了、水墨平衡跑了,还是纸张批次不一样。
有些客户对品牌色特别敏感,比如某些化妆品的专色,Delta E要求控制在1.5以内。这种订单我们会单独建工艺档案,把油墨配方、印刷密度、车间温湿度全部记录存档,下回翻单直接调档案,不用重新摸索。
小结
色彩管理的核心就一句话:把不确定因素变成确定参数。标准定好了、执行到位了,颜色自然稳定。靠感觉做印刷,时代已经过去了。
责任编辑:新崎印机