标签印完之后,品检这道关把得好不好,直接决定客户会不会投诉。我们车间曾经因为漏检一批模切偏差的标签,导致客户自动贴标机卡停,赔了两万多块钱。从那以后,品检流程重新梳理了一遍。今天把我们现行的检测方法分享出来,供大家参考。
一、外观检测:人眼+光源的双重保障
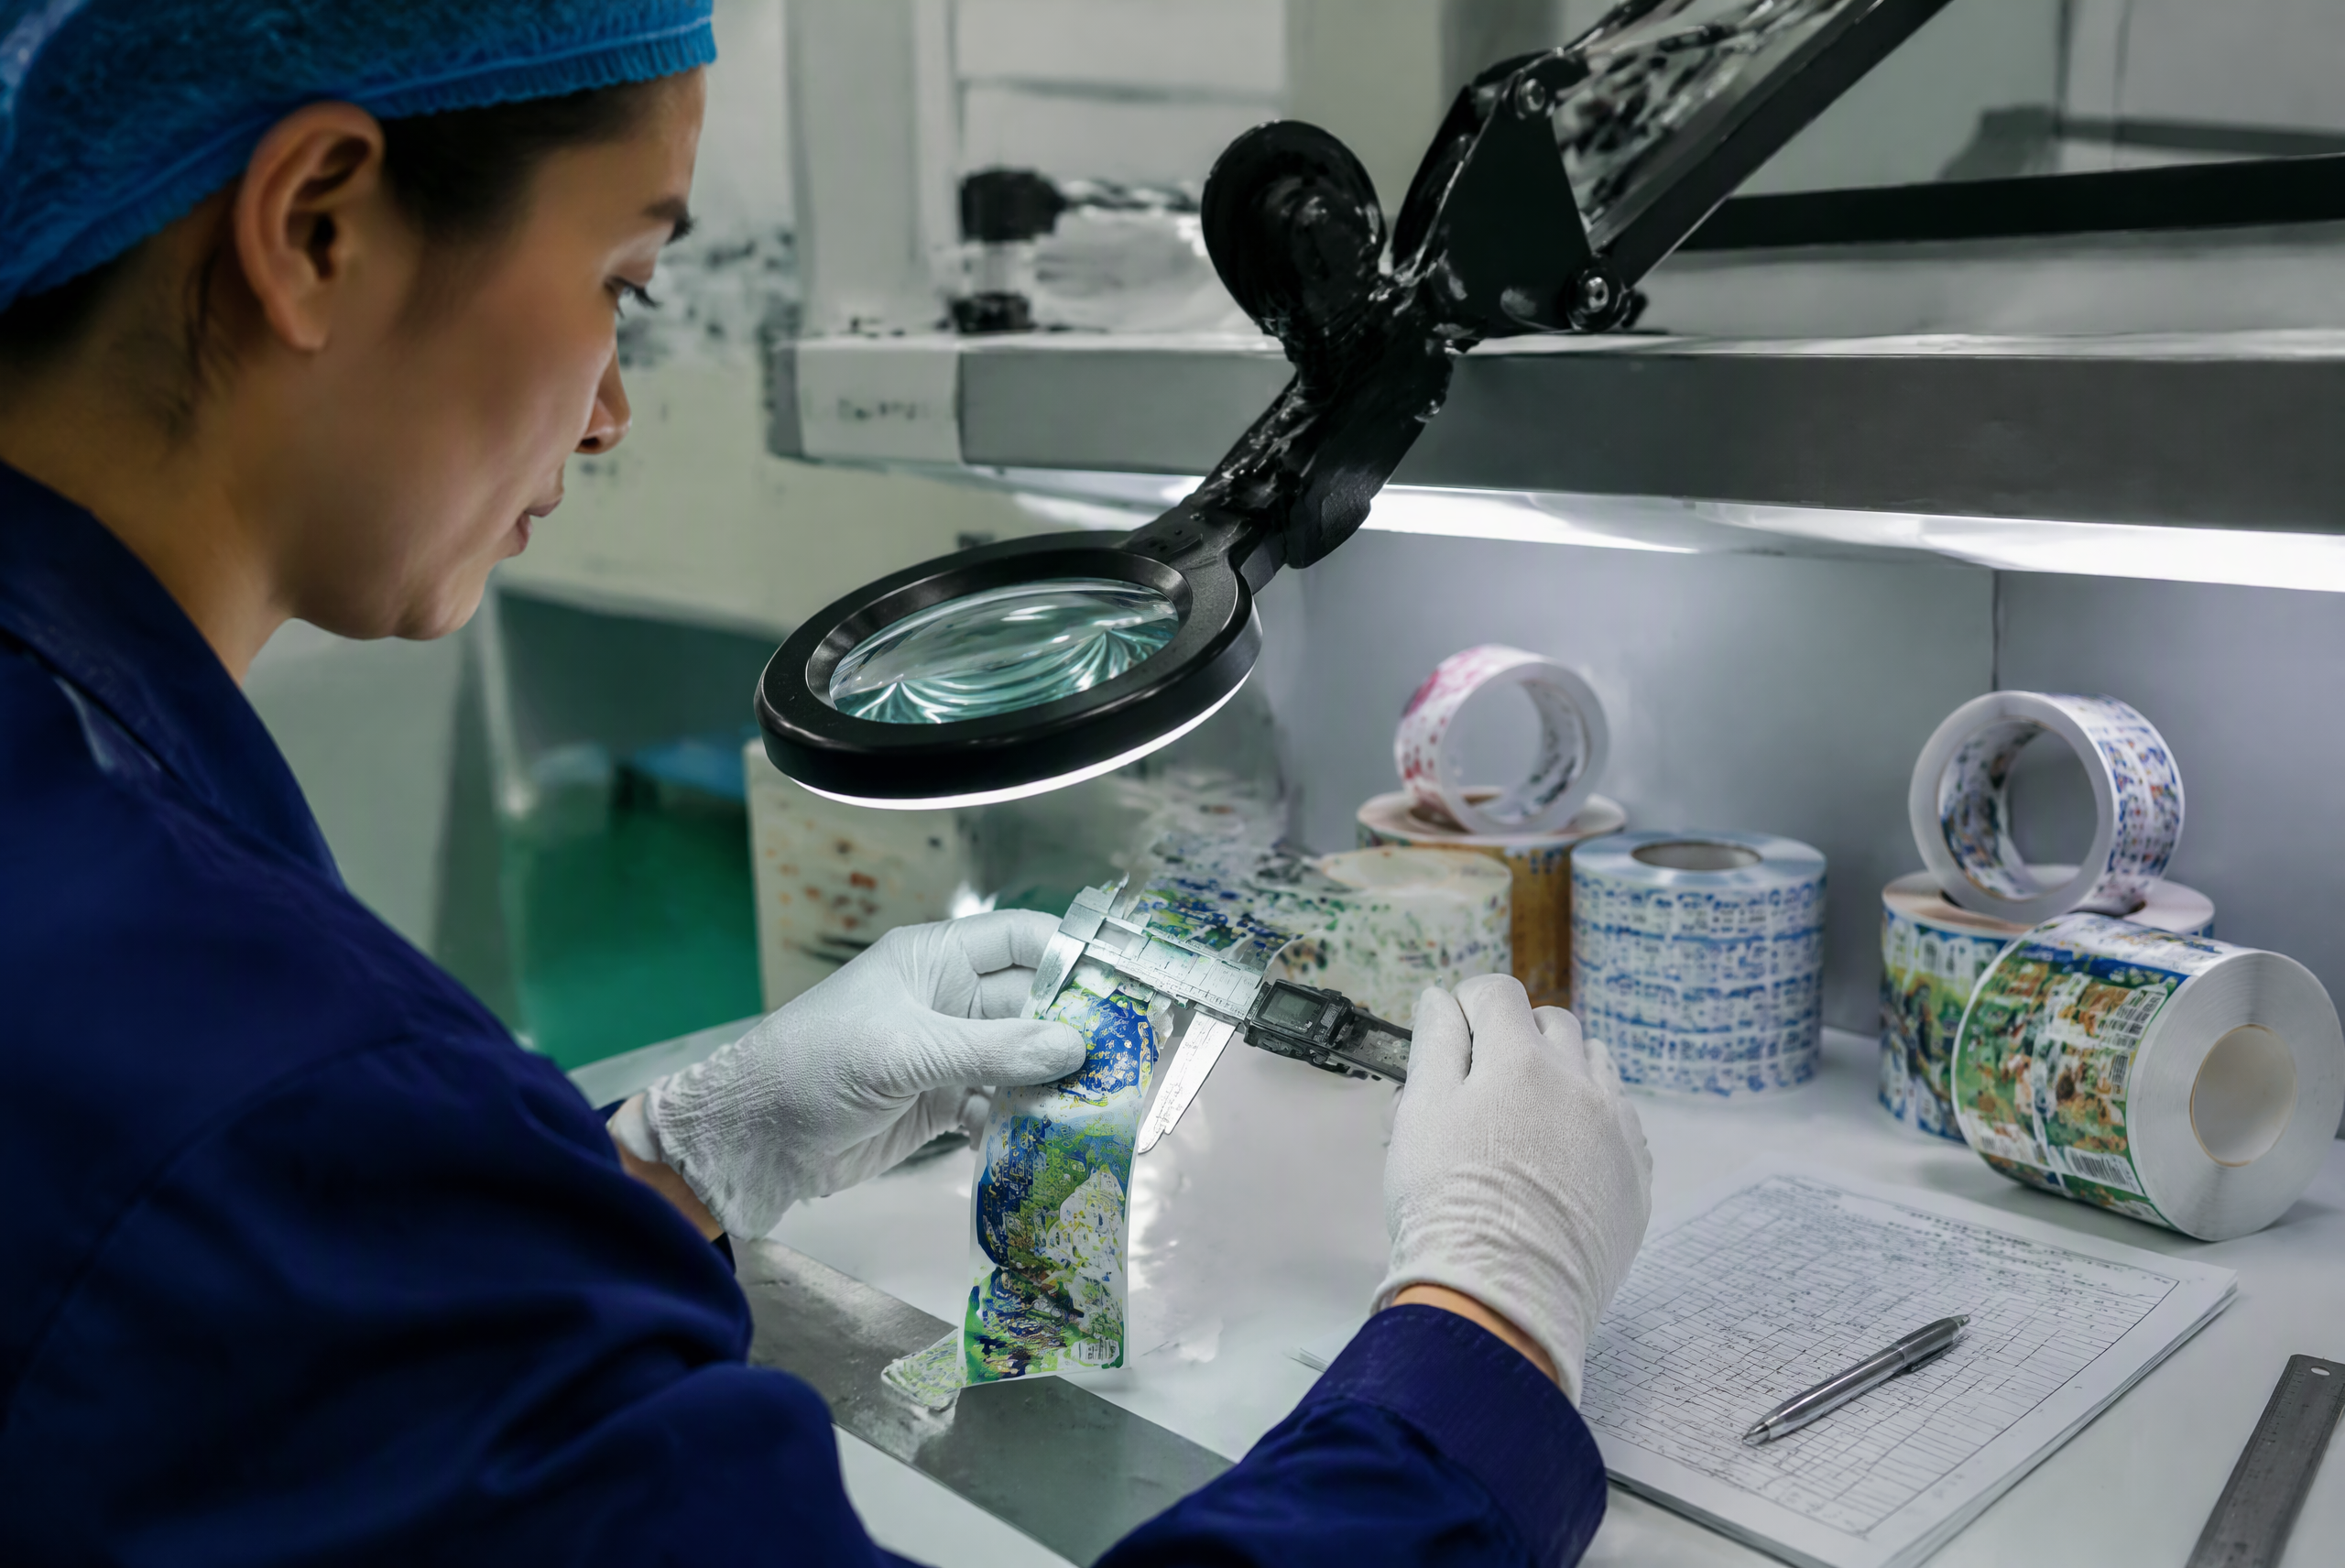
外观是最直观的,也是最容易漏的。我们的做法是在品检台上装D65标准光源,检验员在光源下逐卷检查。重点看这几项:套印是否准确、图文是否有脏点划伤、墨色是否均匀、模切是否到位。
这里有个实用技巧:检验标签时,把标签从底纸上揭下来贴到黑色背板上检查。很多瑕疵在正常白色底纸上不明显,贴到深色背景上一目了然。特别是浅色标签和透明标签,这个方法特别管用。
我们内部规定,A级品不允许有明显瑕疵;轻微瑕疵在次要位置、不影响识别和使用的,可以降级为B级品,单独标注出货。客户对品质要求高的订单,必须全检;普通订单按GB/T 7705标准抽检。
二、尺寸检测:关键尺寸必须全测
标签尺寸不只是长宽,还包括模切位置、圆角半径、齿线间距等。我们用量规和投影仪配合检测。常规尺寸用精度0.02毫米的游标卡尺,异形标签用二次元投影仪取轮廓对比。
有一个数据值得注意:自动贴标机对标签尺寸的容错通常在正负0.3毫米以内。超过这个范围,贴标时容易出现歪标、卡标。所以我们跟客户确认订单时,会主动问清楚是人工贴标还是机器贴标。机器贴标的订单,尺寸公差从严控制。
三、粘性检测:不能只看"能不能粘"
粘性检测分初粘力和持粘力两项。初粘力用滚球法测,看多大的钢球能从标签表面滚落,数字越大初粘力越强。持粘力用挂重法测,标签贴到标准钢板上,挂一定重量的砝码,看多长时间不掉落。
不同用途的标签,粘性标准不一样。我们内部建了一个简单的对照:普通商品标签初粘力在10号球以上即可;物流标签要求14号球以上;冷冻标签除了初粘力,持粘力在零下18度环境下必须保持24小时不脱落。
粘性检测有个坑:测试钢板必须干净。我们之前用同一块钢板反复测,结果数据忽高忽低。后来规定每测10次用酒精擦一次钢板,数据才稳定下来。
小结
品检不是走过场,是对客户负责,也是对自己负责。把外观、尺寸、粘性三个维度检到位,大部分客诉都能在出厂前拦截。