套印不准,根子往往不在印刷单元
很多操作工一发现套印跑位,第一反应就是调印刷单元。但根据我这些年处理故障的经验,真正由印刷单元引起的套印问题,占比不到三成。更多时候,问题出在进料张力、导辊平行度,甚至是车间温湿度。
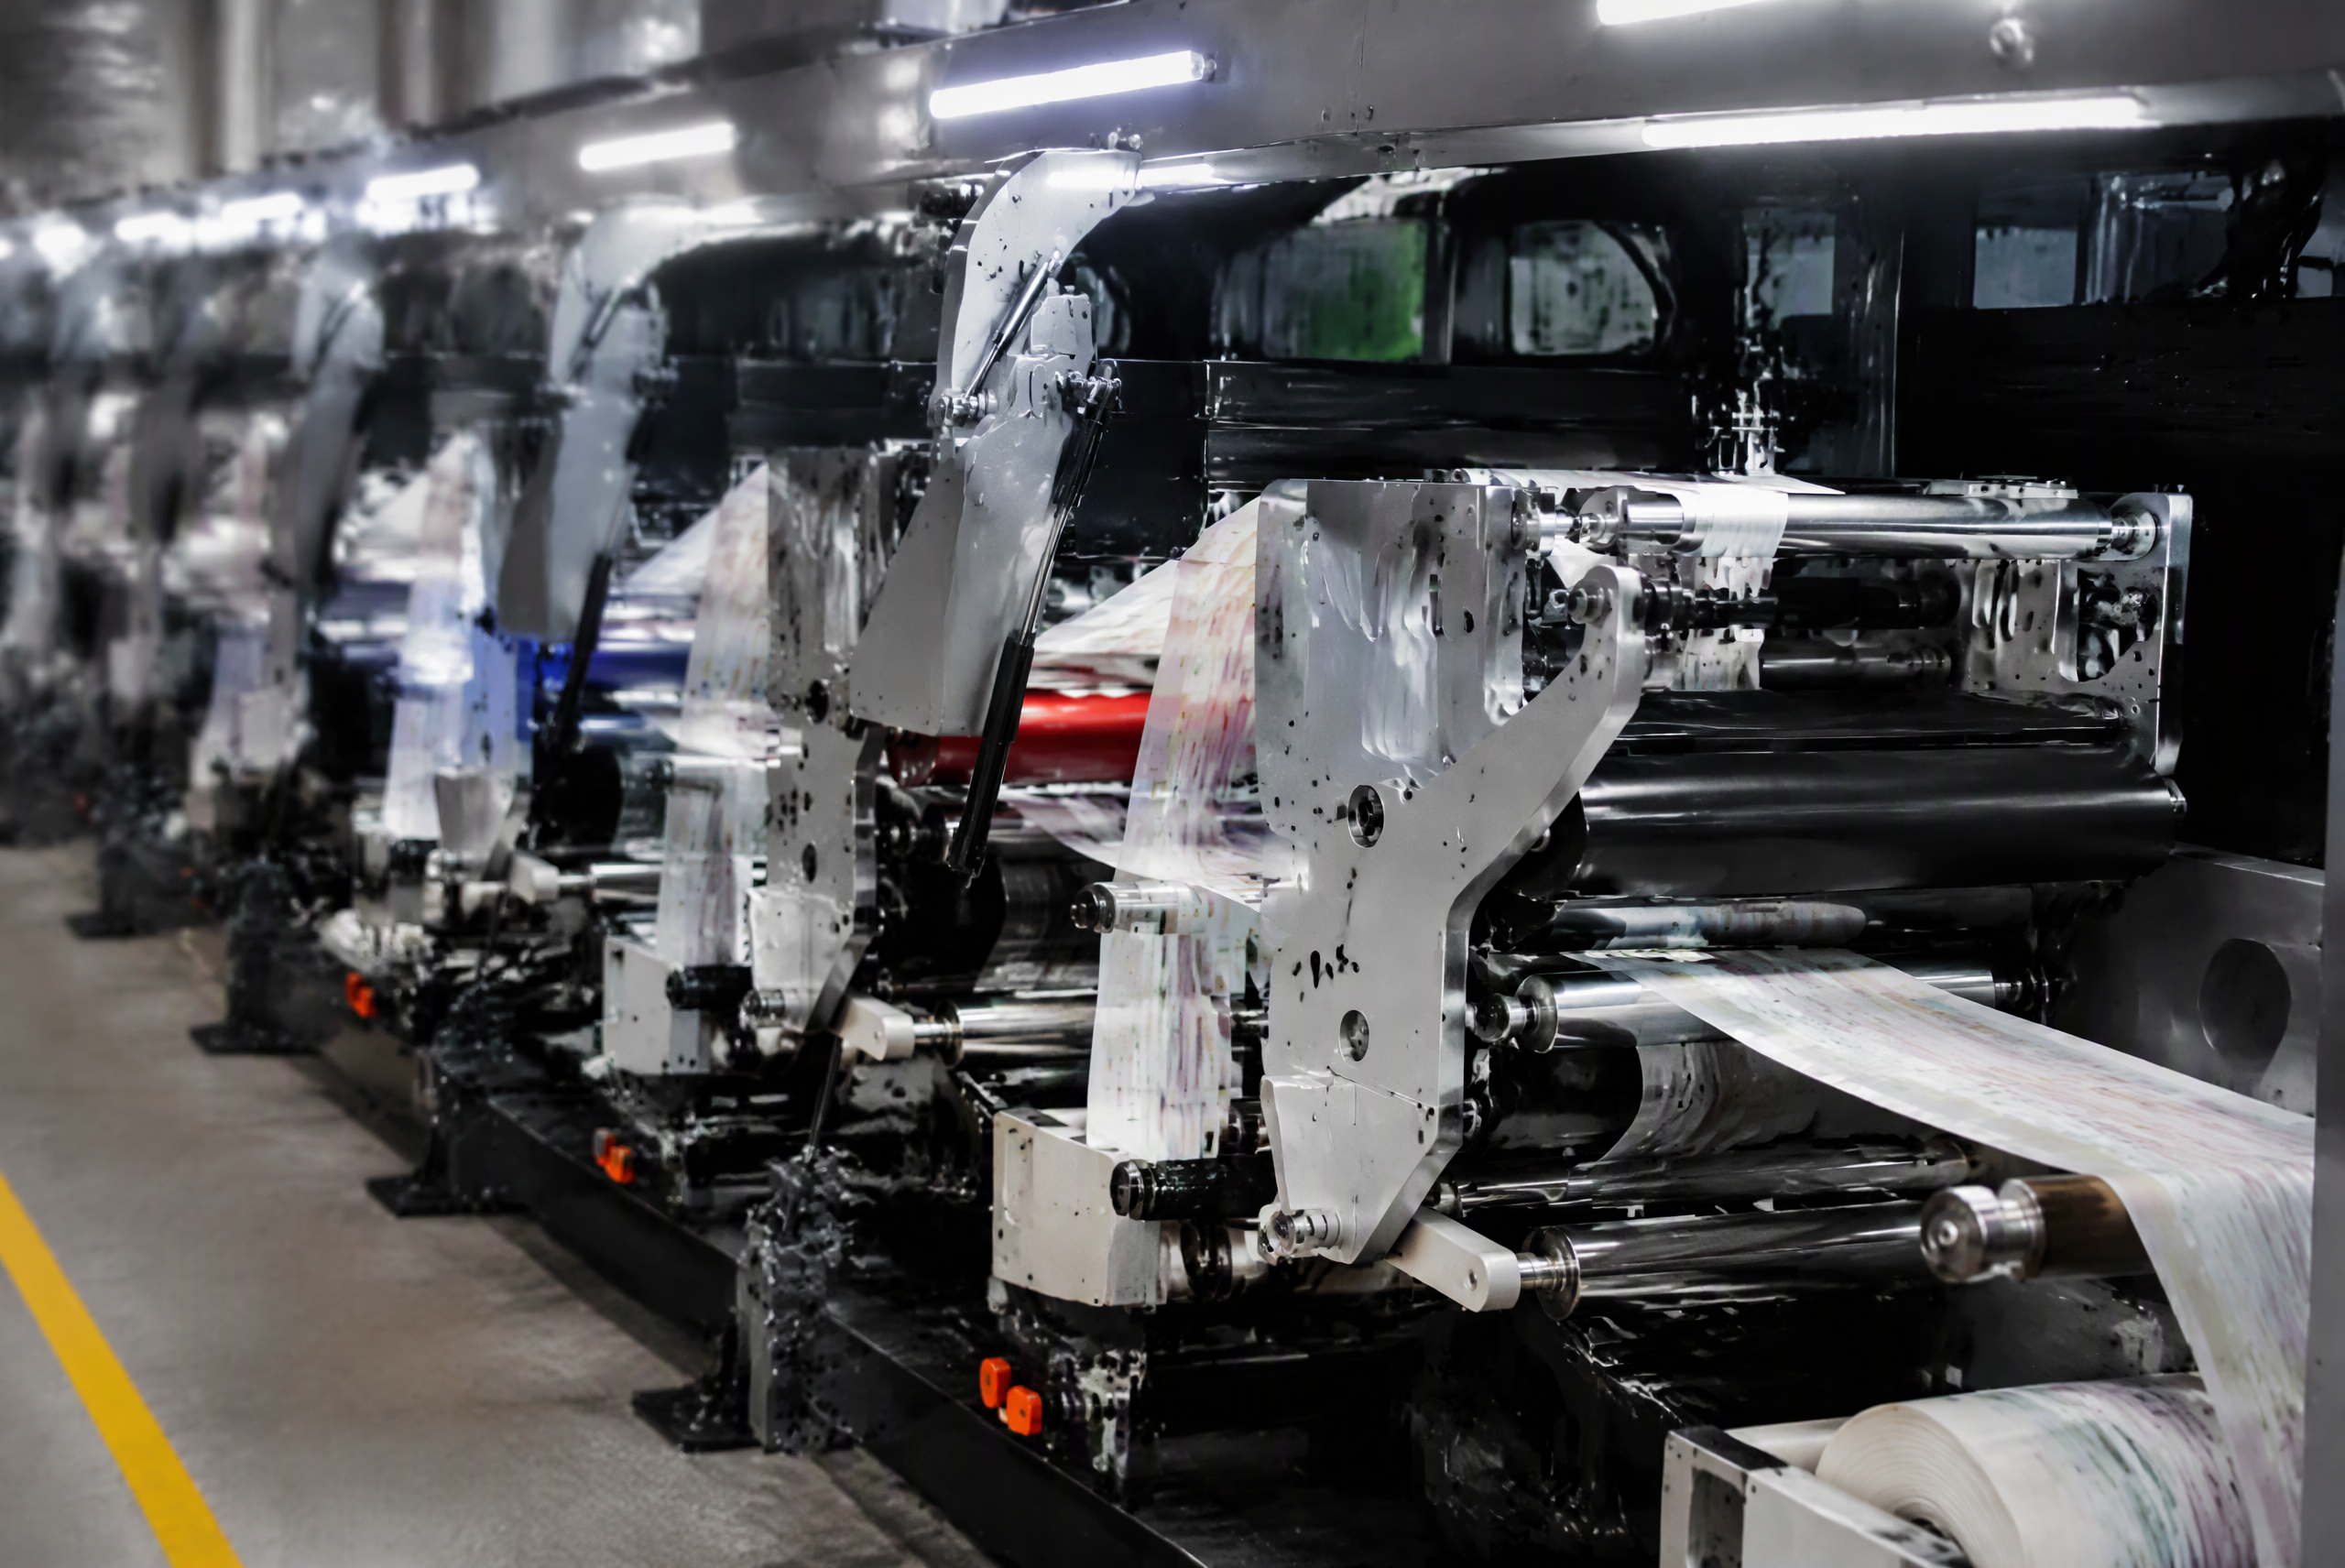
先说张力。窄幅轮转机的材料张力控制是基础中的基础。张力不稳,材料在印刷单元之间会发生微量伸缩,套印精度自然保不住。我们厂的标准是,全程张力波动控制在±5%以内。达不到这个标准,先查放卷制动和收卷扭矩,再看中间各张力辊的阻尼是否均匀。
设备调整的关键点位
导辊平行度是另一个重灾区。用塞尺或平行度仪检查,各导辊之间的平行误差要小于0.05mm。听起来很细,但标签印刷的套印精度通常要求在±0.1mm以内,导辊偏一点,累积到后面的色组就会被放大。
印刷压力也是容易被忽视的因素。压力太大,材料变形;压力太小,网点转移不完整。两种极端都会影响后续色组的套印。我们的做法是每个新订单上机前,先做压力校准条,目视+密度仪双重确认,找到最佳压力区间后再正式开机。
材料与环境的影响
不同基材的套印表现差异很大。铜版纸相对稳定,PET和PP薄膜对张力变化更敏感,尤其是薄型材料(厚度50微米以下),温度变化一度,长度方向可能伸缩0.02%左右。夏天和冬天,同一台机器同一套参数,套印状态可能完全不同。
我们车间的温湿度控制目标是23℃±2℃,湿度55%±10%。达不到恒温恒湿条件的中小厂,至少要做到:材料上机前在车间环境里放够4小时,让材料温度和车间平衡;冬天开机先低速跑10分钟,等机器各部位温度稳定后再提速。
操作习惯与日常维护
好的操作习惯比修机器更重要。我观察过,同样的机器,不同操作工做出来的套印稳定性可以差一倍。几个关键习惯:换单后一定要重新做套印标;跑长单时每2000米抽检一次套印精度;发现跑位趋势后先判断是渐变还是突变,渐变一般是张力或温度问题,突变大概率是机械松动。
日常维护方面,建议每周检查一次各印刷单元的锁紧状态,每月用标准测试版做一次全机套印精度评估。别等问题出来了再救火,预防性的维护成本远低于停机损失。我们厂按这个节奏维护,套印合格率常年保持在97%以上。